Linea di imbutitura profonda dell'alluminio su 4 presse
La linea di imbutitura profonda EXON produce le borchie dei cerchi in alluminio per auto sportive e di lusso: quattro presse elettriche, il transfer e il controllo sono progettati e costruiti da noi. Stampa alluminio già verniciato, e un sistema di visione allinea il pezzo con precisione sul primo stampo.
- 480pezzi all'ora, il doppio con stampo a due impronte
- 4 presseelettriche EXON da 50 t, in una sola linea
- 36 assiSiemens, a coppie in gantry
- 1,5 m/stransfer EXON con pinze in carbonio
Come funziona
Il ciclo in 4 fasi. Lavora con la visione artificiale.
- 1
Carico dei fogli
Un cartesiano preleva i fogli di alluminio già tagliati; quelli da tagliare passano da una cesoia elettrica, costruita anche questa da EXON, che li fa cadere sul nastro di alimentazione.
- 2
Allineamento con la visione
Il sistema di visione riconosce il pezzo, già verniciato, e lo allinea con precisione sul primo stampo.
- 3
Imbutitura e trasferimento
Ogni pressa esegue un passaggio di imbutitura, fino a 45 mm di profondità. Tra una pressa e l'altra il pezzo lo sposta un transfer EXON con pinze in carbonio, leggere e veloci fino a 1,5 m al secondo.
- 4
Scarico
I pezzi finiti escono dalla quarta pressa su un nastro.
Viste
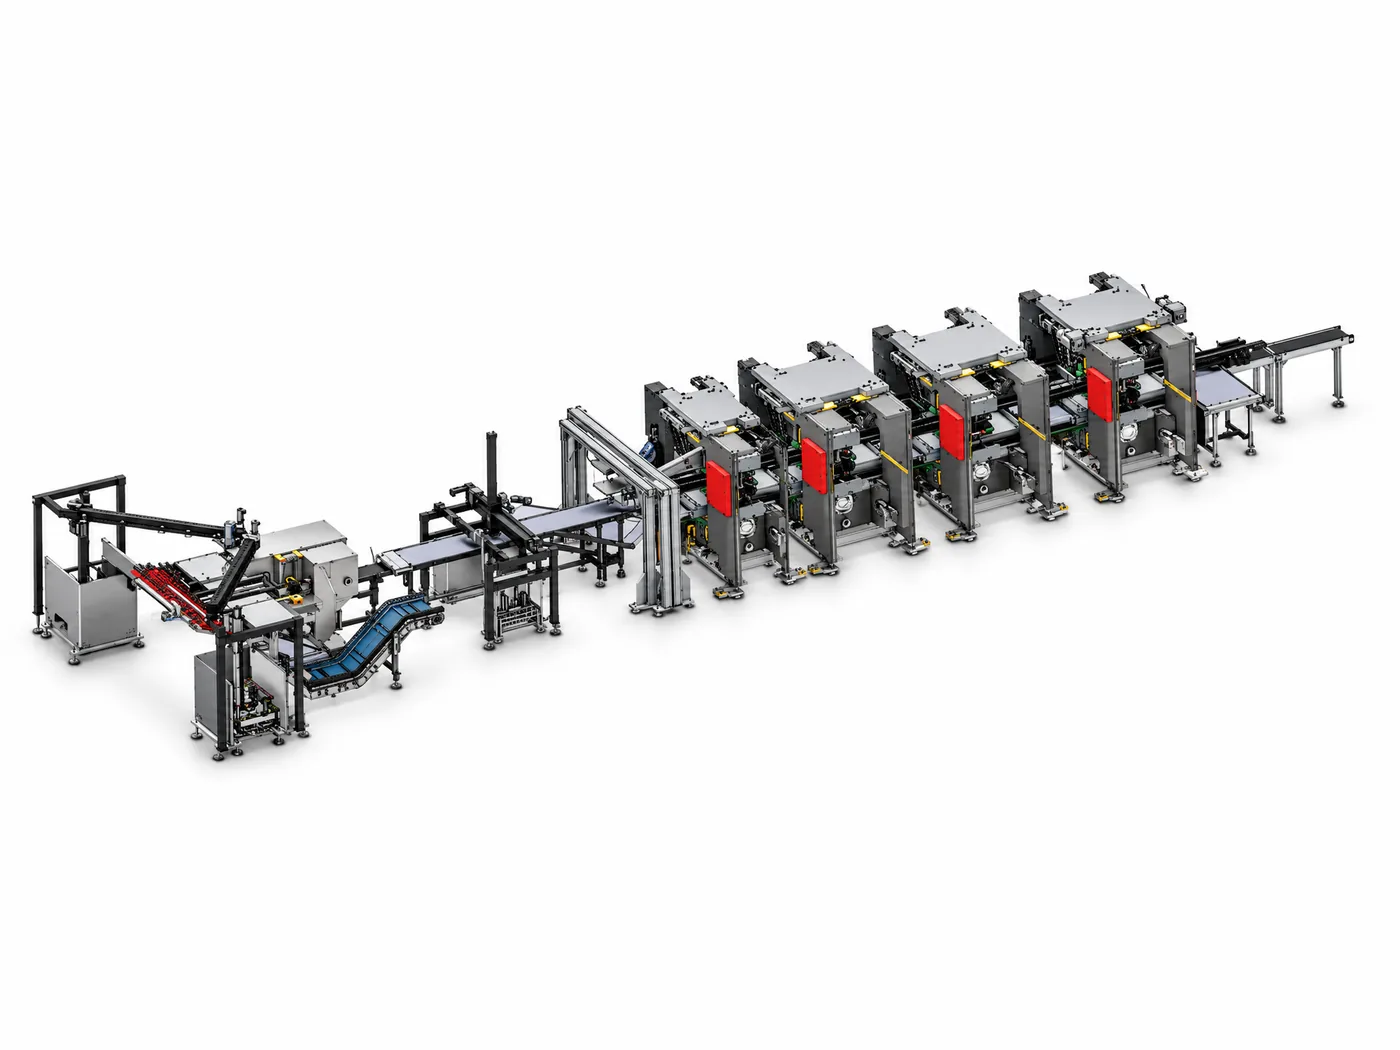
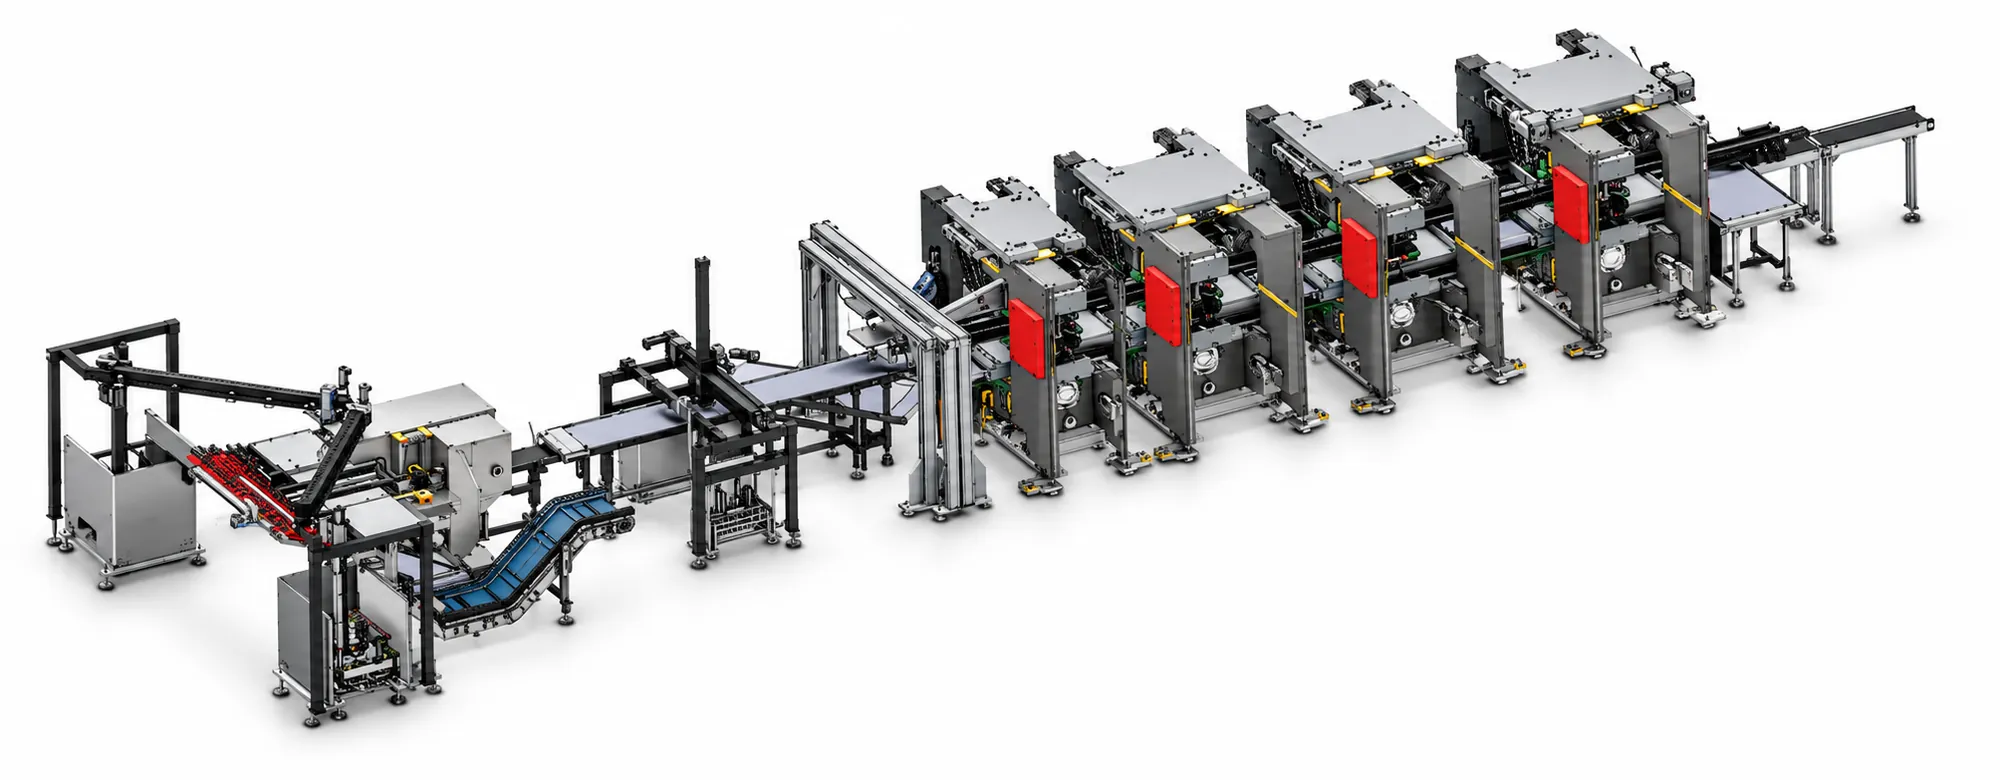
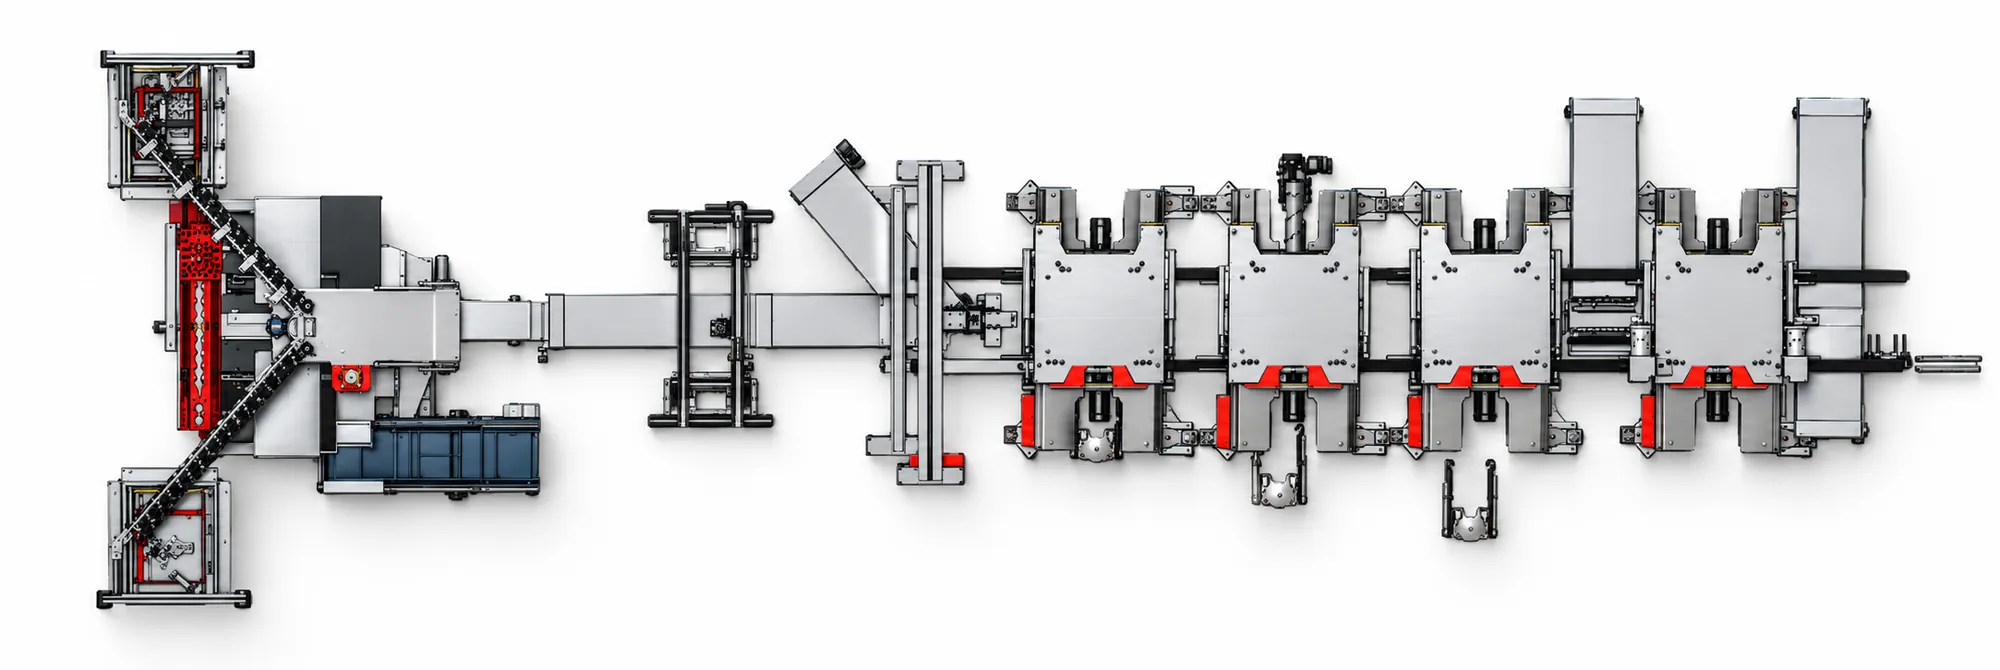
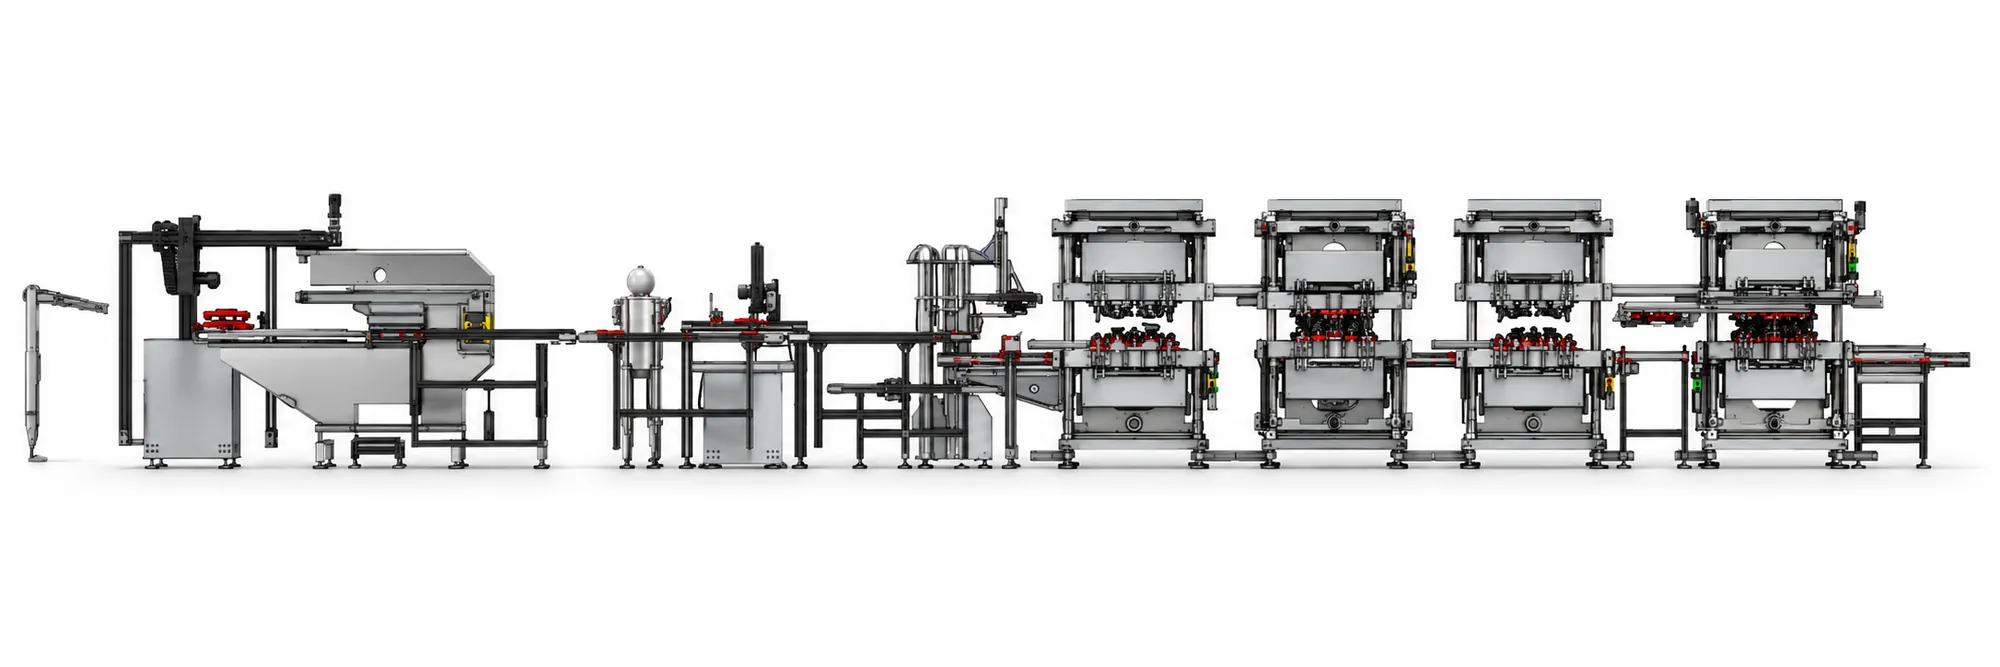
La linea vista da tre lati. Render dal progetto della linea per le borchie dei cerchi in alluminio.
Vantaggi
Quattro presse, una linea
Un solo controllo coordina presse e trasferimenti.
Cadenza costante
Il trasferimento automatico non dipende dagli operatori: un pezzo ogni 7,5 secondi, turno dopo turno.
Un processo ripensato
Presse, transfer e controllo progettati da EXON attorno al pezzo: non abbiamo collegato quattro presse, abbiamo ripensato il modo di produrlo.
Caso reale
Il cliente non lo nominiamo, i numeri sono quelli dell'impianto.
Il cliente
Un produttore italiano che lavora per un costruttore tedesco di auto sportive e di lusso. Per lui abbiamo costruito due linee: la seconda deriva dalla prima, con più potenza e dimensioni maggiori.
Prima
Non produceva le borchie dei cerchi. Sul progetto 3D della borchia abbiamo ripensato il processo produttivo, e con questa linea ha vinto l'appalto per produrle.
Oggi
La linea ha portato lavoro nuovo sul territorio: 12 persone in più lavorano alla produzione delle borchie.
Dati tecnici
Ogni macchina viene configurata sul tuo prodotto, sulla cadenza e sullo spazio disponibile.
Richiedi la scheda tecnica| Pezzi all'ora | 480 con stampo a un'impronta, il doppio con stampo a due impronte |
|---|---|
| Tempo ciclo | 7,5 secondi per pezzo con stampo a un'impronta |
| Presse | 4 presse elettriche EXON da 50 t ciascuna; sistema modulare, ampliabile |
| Materiale | Alluminio, anche già verniciato |
| Formato dei fogli | Fino a 400 x 300 mm, spessore 1 mm |
| Profondità di imbutitura | 45 mm |
| Alimentazione | Cartesiano per i fogli già tagliati, cesoia elettrica EXON per quelli da tagliare |
| Visione | Allineamento del pezzo sul primo stampo |
| Trasferimento | Transfer EXON con pinze in carbonio, fino a 1,5 m/s |
| Controllo di linea | 36 assi Siemens, a coppie in gantry |
| Lunghezza della linea | 25 m |
| Cambio stampo | 30 minuti per pressa |
| Installazione | Italia, 2018 |
Domande frequenti
Potete automatizzare una linea di presse che ho già?
Sì. Possiamo collegare presse esistenti con carico, trasferimento e scarico automatici, sotto un unico controllo.
Quanti pezzi all'ora produce la linea di imbutitura?
480 pezzi all'ora con stampo a un'impronta, un pezzo ogni 7,5 secondi, su borchie in alluminio da 1 mm. Con uno stampo a due impronte la produzione raddoppia. La cadenza di una linea nuova la calcoliamo nella simulazione, prima dell'ordine.
Che tipo di trasferimento usate tra le presse?
Un transfer progettato da EXON, con pinze in carbonio leggere che arrivano a 1,5 m al secondo. Lo scegliamo sul pezzo, sulla cadenza e sulla distanza tra le presse.
Quanto tempo serve per cambiare stampo?
30 minuti per pressa.
Si può imbutire alluminio già verniciato?
Sì. Questa linea stampa alluminio già verniciato: un sistema di visione molto preciso allinea il pezzo sul primo stampo.
Lavorate per il settore automotive?
Sì. Abbiamo costruito due linee di imbutitura per un produttore italiano che lavora per un costruttore tedesco di auto sportive e di lusso.
Altre macchine
Tutta la categoriaVedi la macchina lavorare prima di ordinarla
Simuliamo l'impianto nel tuo layout reale: tempi ciclo, ingombri, flussi e colli di bottiglia. Decidi con i numeri della tua produzione, prima di firmare l'ordine.
Come funziona la simulazioneTi serve una macchina come questa? Raccontaci il tuo reparto.
Prodotto, cadenza e spazio disponibile: un tecnico EXON ti propone layout, simulazione del ciclo e offerta.
- Risposta entro 24 ore lavorative
- Simulazione prima dell'ordine